

轴类工件锻造成型液压机锻造改善锻件金属流线效果
科技IT 2026-11-21 user3534
轴类零部件作为工程机械、汽车、农机设备里的核心承载件,长期承受交变载荷、扭转与冲击作用,工件的疲劳断裂是常见失效形式。很多加工厂采用直接车削棒料的方式加工轴件,切削加工会直接切断原材料内部的金属流线,纤维组织断开之后,工件受力位置容易产生应力集中,在反复载荷作用下更容易出现裂纹,缩短使用寿命。轴类工件锻造成型液压机依托热模锻静压力成型工艺,引导金属顺着工件外形流动,保留连续完整的金属流线,从金相组织层面改善锻件的力学性能,解决传统机加工带来的短板。
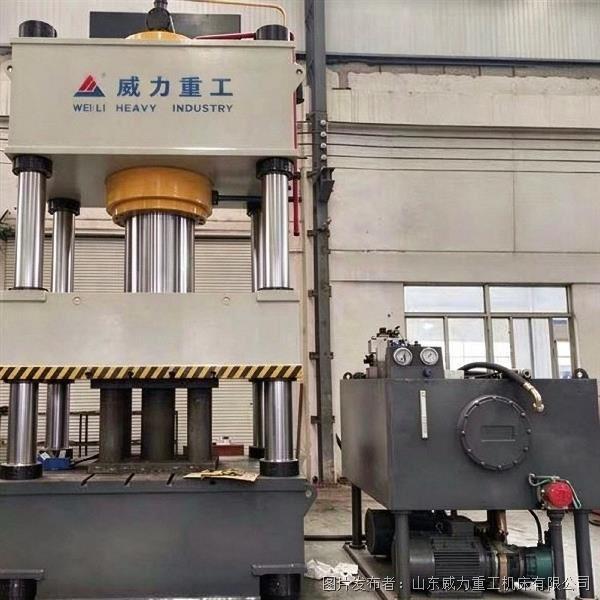
热模锻成型过程和切削加工有着本质区别。坯料经过中频加热达到合适锻造温度后,放置在模具型腔内部,在液压机平稳、持续的静压力作用下,金属材料发生塑性变形,逐步填充模具内腔。金属沿着型腔轮廓流动延展,最终形成和工件外形匹配的流线走向,金属纤维顺着轴的受力方向连续分布,不会被人为切断。相比锤击锻造,液压机施压速度可控,低速稳压成型,金属流动更加均匀,不容易出现流线紊乱、流线外露、涡流折叠等缺陷,锻件成型一致性更好。
在活塞杆、销轴、花键轴、半轴这类轴类锻件生产中,金属流线的形态直接决定工件的承载能力。当金属流线沿着轴的轮廓连续包裹,工件在扭转、弯折受力时,内部应力可以沿着纤维组织均匀传导,降低局部应力集中的概率。如果流线被切断,应力会在切断位置集中,在持续交变载荷下慢慢萌生微裂纹,裂纹持续扩展就会发生断裂。依靠轴类工件锻造成型液压机的闭式模锻工艺,能够引导金属贴合工件轮廓成型,流线跟随轴肩、过渡圆角等结构自然弯曲,大幅提升锻件抗疲劳、抗冲击能力。
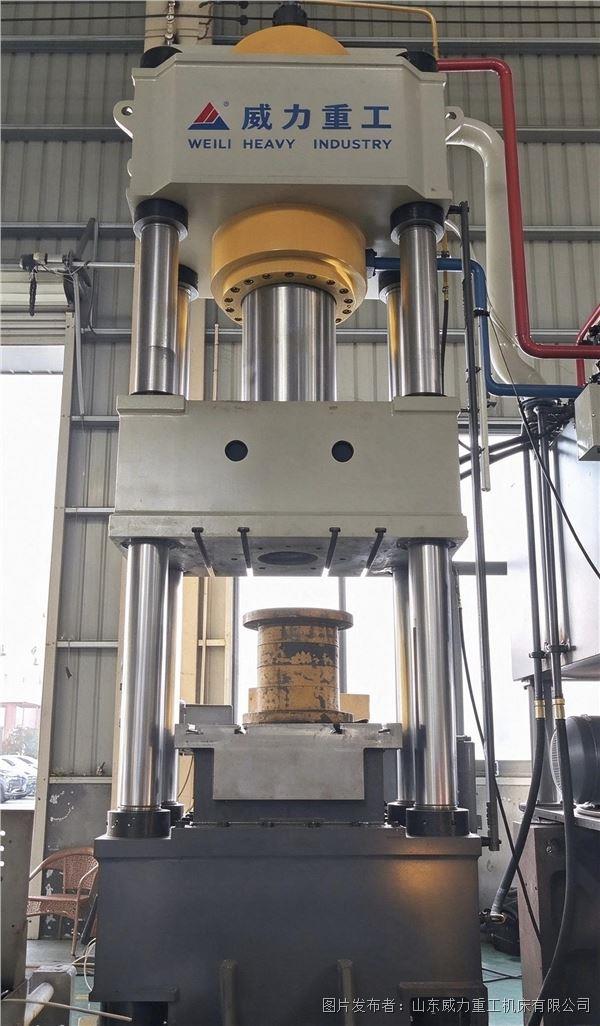
同时,稳定的压力输出是获得良好金属流线的关键。液压机可以设置多段速度与保压曲线,快进阶段快速靠近坯料,低速工进阶段缓慢施压,保压阶段让金属充分流动、组织稳定。压力波动小,不会出现局部材料急速流动的情况,有效避免流线扭曲、断层等问题。操作人员可以根据不同材质,比如 40Cr、42CrMo 合金钢,调整锻造压力、保压时长,匹配材料的塑性特性,稳定控制每一批次锻件的金属流线质量。
良好的金属流线,也可以同步提升锻件耐磨性能。连续的纤维组织分布均匀,表层和芯部的力学梯度更合理,轴类工件在运转摩擦工况下,表层不容易出现剥落损伤。很多高端配套客户,在零部件检测中会专门做流线腐蚀试验,检验金属纤维走向是否符合图纸要求,采用液压机热模锻产出的轴类锻件,更容易通过金相检测,满足主机厂的供货标准。
当然想要稳定获得优质金属流线,模具设计、坯料下料、锻造温度控制需要协同配合。合理的模腔过渡圆角、分流结构,能够减少金属流动阻力,防止出现折叠缺陷。锻造温度过高会造成晶粒粗大,温度偏低则金属流动性不足,容易造成流线不连续。搭配加热控温设备,配合液压机稳定的成型参数,整套工艺才能持续产出流线优良的轴类锻件。
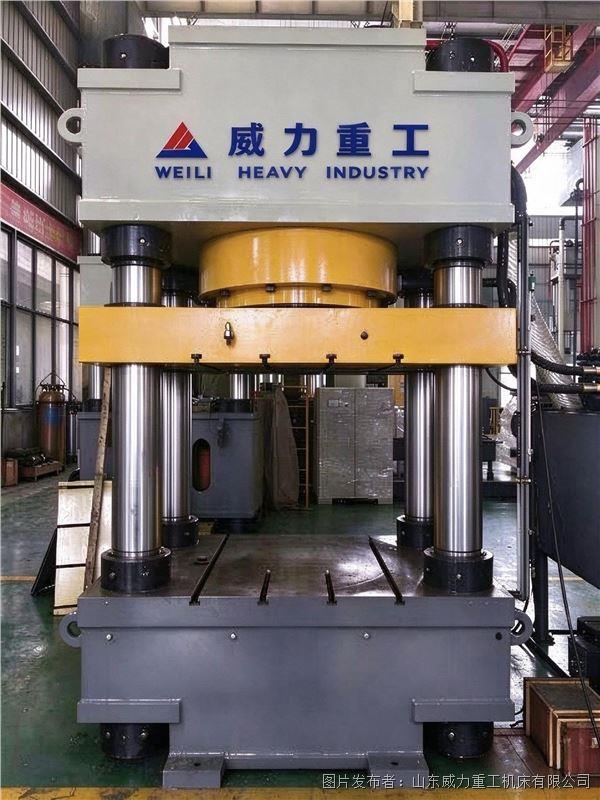
综合来看,轴类工件锻造成型液压机通过可控的热模锻成型方式,优化锻件内部金属流线分布,保持纤维连续完整,改善轴类工件抗疲劳、抗冲击性能,满足工程机械、汽车零部件对高承载轴件的质量要求,是高品质轴类锻件生产的优选设备。
The End
免责声明:本文内容来源于第三方或整理自互联网,本站仅提供展示,不拥有所有权,不代表本站观点立场,也不构成任何其他建议,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性不作任何保证或承诺,请读者仅作参考,并请自行核实相关内容,不承担相关法律责任。如发现本站文章、图片等内容有涉及版权/违法违规或其他不适合的内容, 请及时联系我们进行处理。
-
分类导航
-
-
最新文章
-
本栏文章
- 1旭之源机械臂专用电源AMR系列
- 2轴类工件锻造成型液压机锻造改善锻件金属流线效果
- 3茵梦达作为支持单位参加中国造纸协会环境保护与能源专业委员会2026年年会取得圆满成功
- 4茵梦达亮相2026(厦门)第三届现代渔业装备发展大会
- 5APEC2026里受关注的中企领导人们,都讲了什么
- 6瞄准成本敏感Edge AI设备!Arm Cortex-M42面积小10%、功耗低15%
- 7李东生在2026年APEC谈AI落地:TCL星智大模型助力智能生产
- 8深耕钢铁智能制造|中远通亮相2026钢铁工业智能驱动全链条降本增效交流大会
- 9框架式红冲热模锻成型液压机的设计优点与操作规范
- 105G CPE、星闪和有线怎么分工?工业无线改造要算清三笔账
-
随机文章
-
友情链接
