

风机导风圈模压成型液压机薄板拉伸翻边成型工艺
科技IT 2026-09-17 kjkhf54565
风机导风圈是通风设备、空调外机、冷却塔风机的核心导流部件,其圆度、翻边平整度直接影响风机出风效率与运行噪音。传统生产多采用板材裁剪后焊接拼接的方式,焊缝位置容易变形、锈蚀,产品一致性差。而采用模压成型液压机进行薄板拉伸翻边一体成型,能够一次性完成导风圈的拉伸、圆弧成型、外缘翻边与整形工序,省去焊接加工环节,是当前通风配件制造行业主流工艺方案。在薄板模压生产过程中,镀锌板、冷轧薄板、不锈钢薄板这类材料厚度薄、刚度低,拉伸阶段极易出现板材起皱、局部拉裂、成型回弹等问题,这也是很多配件厂在生产导风圈时遇到的主要难题,合理运用风机导风圈模压成型液压机,配合适配模具与工艺参数,能够有效规避各类成型缺陷,稳定工件尺寸精度。
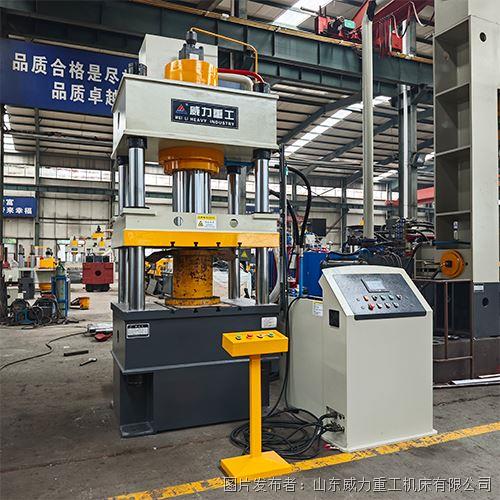
薄板拉伸翻边成型工艺,依托三梁四柱模压液压机来完成整套成型动作。设备工作台固定下模,活动滑块搭载上模,坯料放置在模具定位区域,液压机滑块下行,先完成板材压紧,随后缓慢工进拉伸,将平板坯料压制成导风圈圆弧基体,持续保压一段时间释放板材内部应力,再进行外缘翻边整形,整套工序一次完成。在这个工艺里,板材压边力是控制起皱的关键参数,压力过小,薄板在拉伸过程中会出现材料堆叠褶皱;压力过大,又容易造成板材被拉断。风机导风圈模压成型液压机的液压系统支持压力分段调节,可分别设置压边压力、拉伸成型压力与翻边整形压力,适配薄板材料特性,压边机构均匀压住板材边缘,限制坯料多余材料自由流动,从根源减少起皱现象。
除了压力控制,滑块的运动速度也会影响成型质量。薄板拉伸阶段不能快速下压,过快的进给速度会造成材料流动不均,出现局部变薄甚至撕裂。这款液压机可设置快慢速切换,滑块快速下行接近板材后,自动切换低速工进进行拉伸翻边,配合保压延时功能,让金属板材充分塑性变形,减少成型完成之后的回弹。回弹是薄板成型的常见问题,一旦回弹量过大,导风圈的圆弧直径、翻边角度就会超出公差,无法和风机主体匹配。通过液压机保压定型,在模具内保持压力一段时间,稳定板材内部金属组织,降低回弹量,保障批量生产的导风圈圆度统一。
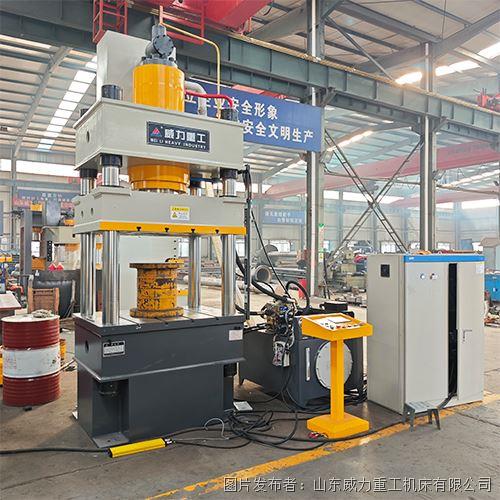
模具结构同样和工艺配套,薄板导风圈模具会设置合理的圆角过渡,避免尖锐棱角划伤板材,模具表面抛光处理,降低板材和模具之间的摩擦阻力,让材料流动更顺畅。模具安装在液压机工作台 T 型槽上,依靠设备充足的刚性承受模压载荷,设备机身经过去应力处理,模压过程中机身形变微小,保证上下模具对中精度,防止模具偏载造成工件厚薄不均。更换不同规格模具,即可生产多种直径的风机导风圈,设备通用性强。
在实际生产流程中,先将薄板原材料裁剪为圆形坯料,清理板材表面油污杂质,放置在模具定位圈内,启动设备半自动循环。压边圈压紧板材,滑块慢速下压完成拉伸,保压定型后,继续完成外缘翻边,随后滑块回程,工作台内置顶出缸将成型后的导风圈平稳顶出,操作人员取出工件,检验尺寸与外观,即可进入下一轮生产。整套工序连续流畅,单工件成型周期短,适合批量生产。
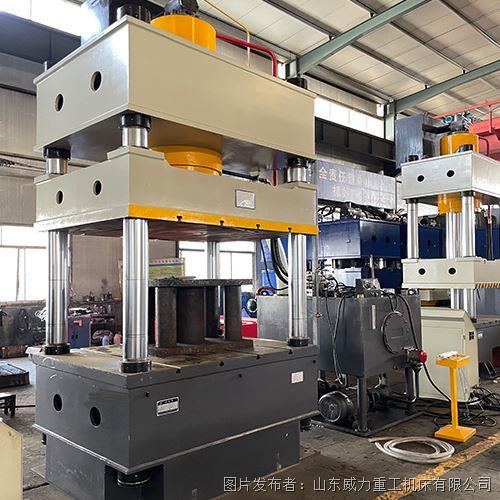
对比传统焊接工艺,薄板一体模压成型后的风机导风圈没有焊缝,整体结构强度更高,气流通过时阻力更小,成品外观更加平整。借助风机导风圈模压成型液压机的压力、速度、保压可调特性,搭配完善的模具方案,可以稳定控制薄板起皱、拉裂、回弹等缺陷,保证每一件导风圈的尺寸精度,减少后续校正、打磨工序,降低废品率,帮助通风配件企业提升生产效率,降低单件生产成本。该工艺可适配镀锌板、冷轧钢板、不锈钢薄板等多种原料,广泛用于空调风机、离心风机、冷却塔风机配套导风圈的批量制造。
The End
免责声明:本文内容来源于第三方或整理自互联网,本站仅提供展示,不拥有所有权,不代表本站观点立场,也不构成任何其他建议,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性不作任何保证或承诺,请读者仅作参考,并请自行核实相关内容,不承担相关法律责任。如发现本站文章、图片等内容有涉及版权/违法违规或其他不适合的内容, 请及时联系我们进行处理。
-
分类导航
-
-
最新文章
-
本栏文章
-
随机文章
-
友情链接
