

厚合金钢板卷圆成型液压机 解决厚板材回弹成型难题
科技IT 2026-09-22 gusd68687
在压力容器筒体、重型钢结构弧形构件的生产加工过程中,厚合金钢板卷圆成型一直是行业内难度较高的工序。厚合金板材本身强度高、屈服极限大,在受到外力发生塑性变形之后,卸除压力就会产生回弹现象,导致加工完成后的工件弧度达不到设计标准,筒体圆度出现偏差,严重时会造成工件直接报废。传统简易卷板设备压力有限,很难克服厚板回弹带来的成型缺陷,而厚合金钢板卷圆成型液压机依靠大吨位稳定输出压力,配合合理的预弯工艺与压力参数调控,能够有效缓解、控制板材回弹问题,满足罐体、弧形构件的成型生产需求。
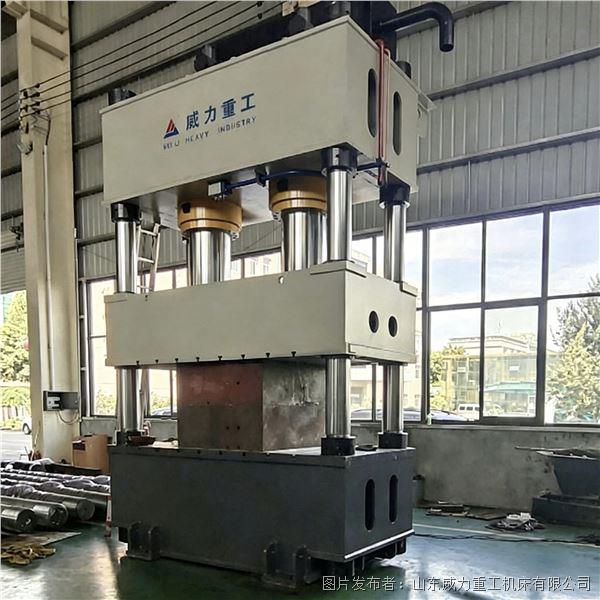
厚合金钢板回弹产生的原理,是板材在加压成型阶段,内部同时存在塑性变形区域和弹性变形区域。当成型压力撤除,板材内部的弹性应力会释放出来,使得已经压出的弧形发生回弹扩张。板材厚度越大、合金含量越高,回弹量就越难控制。很多加工厂在生产时,单纯依靠人工经验加大压制力度,不仅无法精准抵消回弹,还容易造成板材表面压伤、局部开裂,模具也会长期承受超负荷载荷,缩短模具使用寿命。想要稳定控制回弹,不能只依靠增大压力,需要结合设备性能、预弯工艺、分段压力参数协同调整。
厚合金钢板卷圆成型液压机采用三梁四柱结构,整机刚性充足,机身经过振动时效处理,在大吨位加压工况下机身变形量极小,保障滑块下行垂直稳定,板材受压均匀。设备搭载的液压系统支持多段压力曲线编程,操作人员可以设置快进、工进加压、稳压保压、分段泄压整套工序。在板材预弯阶段,设备先施加预设压力完成板材端部预压,预弯是筒体卷圆的关键工序,端部预弯到位,后续卷圆之后两端不会出现直边缺陷。在成型保压阶段,维持恒定压力保持一段时间,让板材内部应力充分释放,降低弹性回弹量。同时可以根据板材材质、厚度,提前测算回弹补偿量,在模具设计和压力参数上预留补偿,抵消回弹带来的弧度偏差。
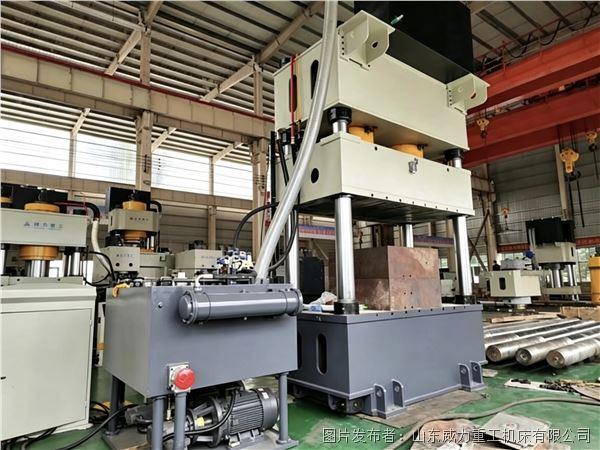
压力参数的调控是控制回弹的核心环节。如果成型压力不足,板材塑性变形不充分,回弹量大;压力过高,板材容易出现过度变形甚至撕裂。保压时间同样重要,保压时间太短,板材内部应力来不及松弛,泄压后回弹明显;保压时间过长,会降低生产节拍,增加能耗。针对不同规格的合金板材,需要通过试板反复调试,确定最佳成型压力、保压时长、滑块进给速度。配套 PLC 触控系统可以保存多套工艺参数,更换工件时直接调取,不用每次重复调试,保证同一批次工件成型一致性。
除压力参数之外,模具状态、板材预热、坯料预处理也会对回弹产生影响。模具工作面的硬度、表面光洁度,直接影响板材受压时的摩擦阻力;板材表面如果存在氧化皮,会造成受力不均,局部回弹不一致。在部分高硬度合金板材加工场景,可搭配适度的坯料预处理,降低板材屈服强度,减少回弹。同时设备配备过载保护功能,压力超过设定阈值自动泄压,保护主机和成型模具,降低生产中的设备故障风险。
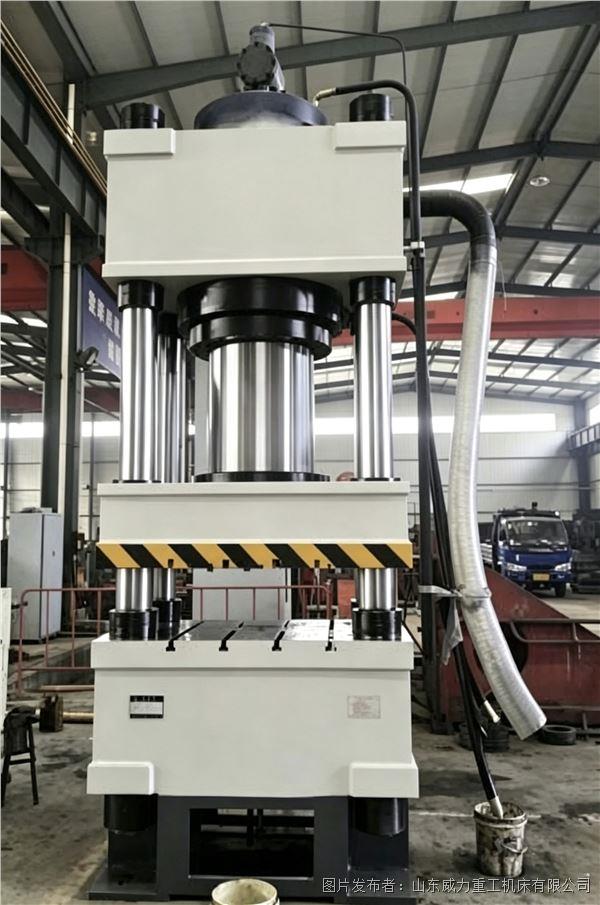
对于压力容器制造企业来说,工件弧度、筒体圆度直接关系产品质量检测是否达标。采用厚合金钢板卷圆成型液压机,搭配完善的预弯工艺和科学的压力参数调控,能够有效降低厚合金板材回弹缺陷,减少废品率,提升筒体、弧形构件成型精度。厂家还可根据工件规格进行设备非标定制,调整工作台尺寸、开口高度与顶出力,适配不同厚度、宽度的合金板材加工,为重型罐体、钢结构构件的批量生产提供稳定的成型方案。
The End
免责声明:本文内容来源于第三方或整理自互联网,本站仅提供展示,不拥有所有权,不代表本站观点立场,也不构成任何其他建议,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性不作任何保证或承诺,请读者仅作参考,并请自行核实相关内容,不承担相关法律责任。如发现本站文章、图片等内容有涉及版权/违法违规或其他不适合的内容, 请及时联系我们进行处理。
相关阅读
- 格创东智AMHS业务启动,进一步实现半导体自动化、数字化、智能化升级
- 嘉和机械既有木工机械又有液压打包机信息?从历史产品线看企业业务变化
- iOS 17发布18天,仅23%用户升级:安装率低迷成焦点
- 联电与英特尔宣布合作,聚焦12nm制程
- 2026 年度压力变送器厂家品牌排名,苏州贝特智能仪表,凭技术与品质领跑国产厂商
- 2024第二届中国西部信息通信(光通信)创新与发展论坛
- 半导体巨头:2025年碳化硅将全面升级为8英寸
- 温控技术难题攻坚,智能客服赢得信赖——虹润助力中国船舶703所!
- 雪域高原上的“电机守护者”——茵梦达工程师高原售后服务纪实
- 开普勒全球首例 "人机协作" 高空焊接作业震撼亮相!
-
分类导航
-
-
最新文章
-
本栏文章
- 1FPGA拼的不再只是算力,莱迪思重新定义效率与安全
- 2大族激光500W一体化光纤绿光激光器全球首发!
- 3厚合金钢板卷圆成型液压机 解决厚板材回弹成型难题
- 4东田工控:18年专注便携式加固计算机厂家,以技术赋能新基建,破解严苛场景算力难题
- 5对话大湾区智造力量!TME 受邀参加工厂数字化转型巡回研讨会广州站
- 6DeepSeek公布节假日计费规则,智谱MaaS上线数据不留存功能
- 7框架式温锻挤压成型液压机适用于哪些金属锻件加工
- 8埃科光电丨UA/UB系列面阵相机护航高速光模块良率提升
- 9ZWORLD 2026中望全球生态大会成功举办,以AI+CAD共建工业可持续创新生态
- 10时佑科技智能型热气溶胶自动灭火装置:多传感融合AI预判,构建主动式消防安全
-
随机文章
-
友情链接
